


Absauganlagen für die Automotive-Industrie – Emissionen prozessnah erfassen
Startseite » Anwendungsgebiete » Automotive
Absaugtechnik für die Automotive-Industrie – abgestimmt auf Fertigungsschritt, Werkstoff und Betriebsweise
Vom Presswerk und Karosseriebau über Zerspanung, Schleifen und Lackieren bis zur Montage entstehen je nach Verfahren Schweiß- und Laserrauch, feine Stäube, Späne, Kühlschmierstoff-Aerosole, Dämpfe und Beschichtungsrückstände. Art und Menge der Emission hängen von Werkstoff, Prozessenergie, Taktzeit und Erfassungsgeometrie ab.
EVOTEC stimmt Erfassung, Luftleistung, Filterstufen, Austrag und Anlagenintegration auf Ihren konkreten Automotive-Prozess ab – für einzelne Arbeitsplätze, Roboterzellen, Bearbeitungsmaschinen oder dauerhaft angebundene Fertigungslinien.
Ihre Vorteile in der Automotive-Fertigung:
Emissionen direkt am Prozess erfassen
Schweißrauch, Schleifstaub, Laserrauch, Aerosole und Dämpfe werden an der Entstehungsstelle aufgenommen, bevor sie sich im Arbeitsbereich verteilen.
Produktqualität und Anlagenverfügbarkeit sichern
Weniger Ablagerungen auf Bauteilen, Sensorik und Maschinen unterstützen stabile Prozesse, kontrollierte Reinigung und reproduzierbare Qualität.
Stationäre und mobile Aufgaben klar trennen
Dauerprozesse werden stationär angebunden; mobile Lösungen unterstützen Reinigung, Wartung, Nacharbeit und wechselnde Einsatzorte.
An welchem Automotive-Prozess entstehen bei Ihnen Rauch, Staub, Späne, Aerosole oder Dämpfe? Nennen Sie uns Werkstoff, Verfahren, Freisetzungsstelle, Taktzeit und Anlagenumgebung. Wir prüfen Erfassung, Filtertechnik und Integration gemeinsam mit Ihnen.
Welche Emissionen entstehen in der Automotive-Fertigung?
Die Automotive-Industrie verbindet thermische Fügeverfahren, mechanische Bearbeitung, Oberflächenprozesse und automatisierte Montage. Deshalb muss zuerst geklärt werden, ob feste Partikel, Rauch, Flüssigkeitsaerosole oder gasförmige Stoffe vorliegen. Ein sichtbarer Nebel oder Geruch allein reicht für die technische Bewertung nicht aus.
Rauch und ultrafeine Partikel aus thermischen Verfahren
Schweißen, Löten, Brennschneiden und Laserbearbeitung können sehr feine Partikel und – abhängig von Werkstoff, Beschichtung und Verfahren – gasförmige Gefahrstoffe freisetzen. Zusammensetzung und Exposition werden anhand von Prozess, Grund- und Zusatzwerkstoffen sowie der Gefährdungsbeurteilung bewertet.
Staub, Späne, Aerosole und Dämpfe
Beim Schleifen, Entgraten, Fräsen und Bohren entstehen Stäube und Späne. Kühlschmierstoffe können als Aerosole und Dämpfe austreten; beim Lackieren, Pulvern, Kleben oder Reinigen kommen weitere partikel- oder gasförmige Emissionen hinzu. Diese Stoffgruppen benötigen unterschiedliche Erfassungs- und Abscheidekonzepte.
Die Auslegung beginnt mit Sicherheitsdatenblättern, Werkstoff- und Prozessdaten sowie dem realen Freisetzungsweg. Besonders bei beschichteten Metallen, hochlegierten Werkstoffen und Stoffgemischen muss die tatsächliche Zusammensetzung berücksichtigt werden.
Wo setzt eine wirksame Erfassung an?
Emissionen werden möglichst nah an ihrer Entstehungs- oder Austrittsstelle erfasst. Einhausungen, Maschinenanschlüsse und korrekt positionierte Erfassungselemente reduzieren Nebenluft und verhindern, dass sich Rauch, Staub oder Aerosole zunächst in der Halle verteilen. Die Raumlüftung ergänzt die Quellenerfassung, ersetzt sie jedoch nicht.
Karosseriebau, Schweißen und Laserprozesse
Bei automatisierten Schweiß- und Laserzellen sind geschlossene oder halboffene Erfassungssysteme besonders wirksam. Bei manuellen Arbeiten können brennerintegrierte Absaugung, Absaugarme, Tische oder Hauben eingesetzt werden. Abstand, Thermik, Schutzgas und Roboterbewegung bestimmen die erforderliche Erfassung.
Zerspanung, Schleifen und Oberflächenbearbeitung
Bearbeitungsmaschinen werden möglichst gekapselt und an definierten Austrittsstellen abgesaugt. Beim Schleifen muss der Partikelstrahl gezielt in die Erfassung geführt werden. Für Lackier-, Pulver- und Reinigungsprozesse sind Stoffeigenschaften, Luftführung und mögliche Brand- oder Explosionsgefährdungen zusätzlich zu bewerten.
Wie werden Automotive-Emissionen sicher abgeschieden?
Erfassung, Rohrnetz, Abscheidung und Austrag bilden ein Gesamtsystem. Partikelgröße, Temperatur, Feuchte, Klebrigkeit, Funken, Flüssigkeitsanteil und mögliche gasförmige Komponenten bestimmen, welche Stufen erforderlich sind. Die Filterauswahl folgt der konkreten Emission – nicht nur der sichtbaren Staub- oder Rauchmenge.
Erfassung mit passender Geometrie
Einhausungen, Quellenabsaugungen, Absaughauben und Maschinenanschlüsse werden so ausgelegt, dass der Emissionsstrom sicher erfasst wird, ohne Schweißnaht, Schutzgas, Werkzeugzugang oder Taktzeit unnötig zu beeinträchtigen. Der erforderliche Volumenstrom muss während des Prozesses stabil anliegen.
Partikel- und Rauchfiltration
Vorabscheider, Funkenfallen sowie Speicher- oder abreinigbare Filter werden nach Partikelart und Belastung kombiniert. Bei Schweißrauch sind zusätzlich die Anforderungen an Erfassung, Abscheidung und gegebenenfalls Luftrückführung zu beachten. Filterklasse allein ersetzt keine Bewertung des Gesamtsystems.
Kühlschmierstoff-Aerosole und Dämpfe
Aerosole aus Bearbeitungszentren benötigen geeignete Abscheider und eine kontrollierte Luftführung. Gasförmige Bestandteile werden von üblichen Partikelfiltern nicht zuverlässig abgeschieden. Je nach Stoff können Abluftführung oder zusätzliche Sorptionsstufen erforderlich sein.
Späne, Flüssigkeiten und sicherer Austrag
Späne, Schleifabrieb und Flüssigkeitsanteile beeinflussen Rohrnetz, Vorabscheidung, Sammelbehälter und Entsorgung. Bei gemischten Medien muss geprüft werden, ob sie gemeinsam erfasst werden dürfen. Wartung und Behälterwechsel sollen möglichst staub- und emissionsarm möglich sein.
Wichtig: Abscheidung und Luftrückführung werden stoffbezogen bewertet. Gase, Dämpfe und krebserzeugende oder anderweitig besonders gefährliche Bestandteile erfordern zusätzliche Maßnahmen und eine dokumentierte Wirksamkeitskontrolle.
Stationäre Prozessabsaugung und mobile Reinigung
Stationäre Anlagen für Roboterzellen und Fertigungslinien
Stationäre Anlagen eignen sich für kontinuierliche Prozesse, fest definierte Maschinenanschlüsse und mehrere Erfassungsstellen. Sie versorgen beispielsweise Schweißzellen, Laseranlagen, Schleifplätze oder Bearbeitungszentren und können Luftleistung, Filterzustand und Austrag zentral überwachen.
Mobile Lösungen für Reinigung, Wartung und Nacharbeit
Mobile Sauger unterstützen kontrollierte Reinigung, Werkzeugwechsel, Reparatur und wechselnde Arbeitsorte. Ihre Eignung richtet sich nach Staubklasse, Medium, Flüssigkeitsanteil und möglicher Brand- oder Explosionsgefährdung. Ein Reinigungsgerät ersetzt keine dauerhaft erforderliche Prozessabsaugung.
Dezentral oder zentral absaugen
Dezentrale Anlagen begrenzen Stoffwege und können unterschiedliche Medien getrennt halten. Zentrale Systeme versorgen mehrere vergleichbare Prozesse. Gleichzeitigkeitsfaktor, Rohrnetz, Druckverlust, Redundanz und Wartungszugang entscheiden, welches Konzept technisch und wirtschaftlich sinnvoll ist.
Automatisierung, Überwachung und Schnittstellen
In taktgebundenen Linien müssen Absaugung, Maschine und Leitsystem zusammenspielen. Betriebsfreigabe, Volumenstromüberwachung, Filterzustand, Austrag und Störmeldungen werden so integriert, dass Schutzwirkung und Anlagenverfügbarkeit nachvollziehbar bleiben.
Die Trennung ist entscheidend: Stationäre Anlagen erfassen Emissionen im laufenden Prozess; mobile Geräte übernehmen flexible Reinigungs- und Serviceaufgaben. Beide Lösungen werden auf Werkstoff und Gefährdung abgestimmt.
Wovon hängt die Auslegung ab?
Eine belastbare Auslegung benötigt konkrete Angaben zu Werkstoff, Beschichtung, Verfahren, Emissionsart, Freisetzungsstelle, Taktzeit, Schichtbetrieb und Anlagenumgebung. Ebenso wichtig sind Reinigungsabläufe, gewünschte Luftrückführung, Wartungszugang und die Schnittstellen zur Fertigungsanlage.
Material, Emission und Gefährdungsbeurteilung
Zu prüfen sind Gesundheitsgefahren, Brennbarkeit, Explosionskenngrößen, Temperatur, Funken, Feuchte und mögliche Wechselwirkungen. Beschichtete Bleche, Aluminium- oder Magnesiumwerkstoffe, hochlegierte Stähle, Kühlschmierstoffe und Lack- oder Klebstoffsysteme können jeweils andere Schutzmaßnahmen erfordern.
Prozessdaten, Erfassungsgeometrie und Integration
Erfassungsabstand, Öffnungsflächen, Luftvolumenstrom, Unterdruck, Rohrnetz, Gleichzeitigkeitsfaktor, Filterabreinigung, Austrag und Steuerung bestimmen die technische Ausführung. Bei automatisierten Zellen werden Roboterbahnen, Taktwechsel und Maschinenfreigaben frühzeitig berücksichtigt.
Vor Inbetriebnahme und wiederkehrend ist zu prüfen, ob Erfassung, Luftleistung, Filterüberwachung und sichere Entsorgung unter realen Betriebsbedingungen funktionieren. Änderungen an Werkstoff, Beschichtung, Prozessparameter oder Taktzeit können eine Neubewertung erforderlich machen.
Welche Absaugtechnik passt zu Ihrem Automotive-Prozess?
Nennen Sie uns Fertigungsschritt, Werkstoff, Emission, Sicherheitsdaten, Freisetzungsstelle, Taktzeit und gewünschte Anlagenintegration. EVOTEC entwickelt daraus ein passendes stationäres oder mobiles Absaugkonzept.
Brand-, Explosions- und ESD-Schutz richtig einordnen
Brennbare Stäube, Dämpfe oder hybride Gemische können eine Explosionsgefährdung verursachen. Ob explosionsfähige Atmosphäre entstehen kann und welche Schutzmaßnahmen erforderlich sind, ergibt sich aus Stoffkennwerten, Freisetzung, Menge, Lüftung und Gefährdungsbeurteilung nach der TRGS-720-Reihe. Die TRGS 727 behandelt zusätzlich Zündgefahren durch elektrostatische Aufladung.
Eine ableitfähige Ausführung oder die Bezeichnung „ATEX“ ist deshalb keine pauschale Lösung für jeden Automotive-Prozess. Erdung, Potenzialausgleich, Funkenmanagement, geeignete Komponenten und gegebenenfalls konstruktiver Explosionsschutz müssen als Gesamtkonzept betrachtet werden. Grundlagen: TRGS 720 und TRGS 727.
PROZESSLÖSUNGEN
Relevante Absauganwendungen in der Automotive-Industrie
Jeder Fertigungsschritt stellt andere Anforderungen an Erfassung, Filterung und Sicherheitsausführung. Wählen Sie die passende Prozesslösung, um die technischen Hintergründe und geeigneten Geräte zu sehen.
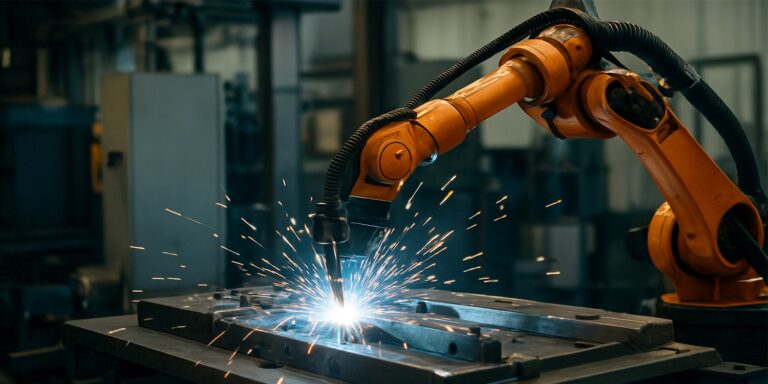
Schweiß- und Lötrauchabsaugung
Für Karosseriebau, Roboterzellen, manuelle Fügeverfahren und Nacharbeit mit prozessnaher Erfassung von Rauch und Partikeln.
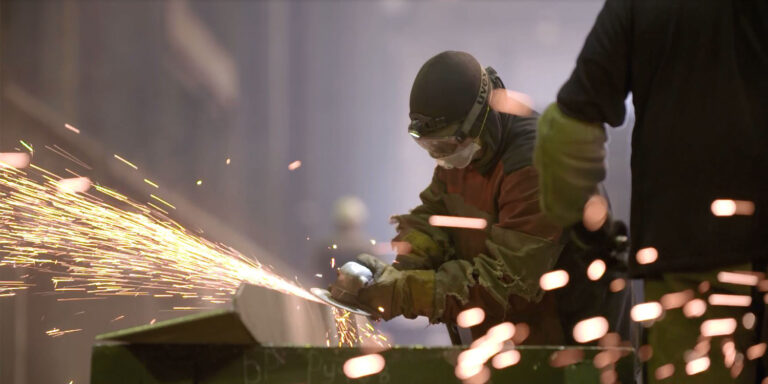
Schleifstaubabsaugung
Für Schleifen, Entgraten und Finish-Arbeiten an Metall, Kunststoff oder Verbundwerkstoffen – abgestimmt auf Partikelstrahl und Werkstoff.
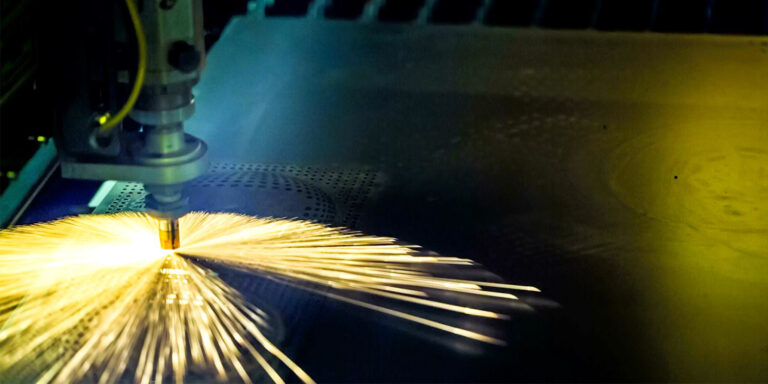
Laserrauchabsaugung
Für Laserschneiden, Laserschweißen, Markieren und Reinigen mit Erfassung direkt an Bearbeitungszone oder eingehauster Laserzelle.
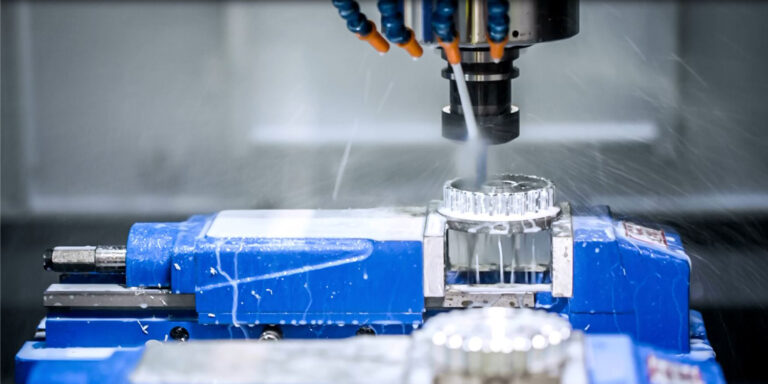
Öl- und Emulsionsabsaugung
Für Späne, Kühlschmierstoffe und Emulsionen aus Zerspanung, Bearbeitungszentren, Wartung und kontrollierter Maschinenreinigung.
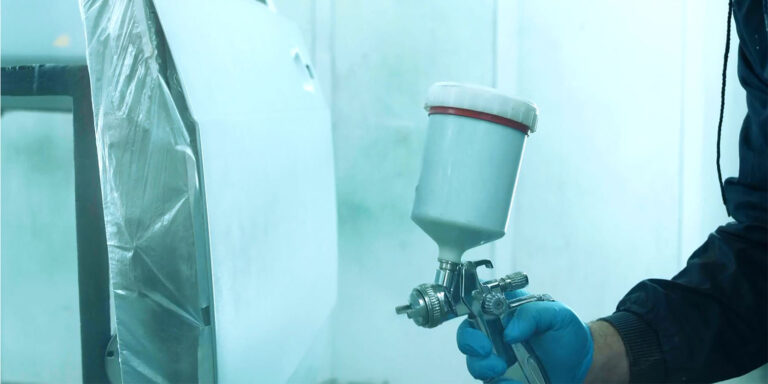
Pulver- und Lackstaubabsaugung
Für Beschichtungs-, Lackier- und Pulverprozesse, bei denen Overspray, feine Partikel oder brennbare Stoff-Luft-Gemische zu bewerten sind.
Ihr Automotive-Prozess ist nicht aufgeführt?
Beschreiben Sie uns Fertigungsschritt, Werkstoff und Emission. Wir prüfen, welche Erfassungs- und Filterlösung zu Ihrer Anwendung passt.
Häufige Fragen zur Absaugung in der Automotive-Industrie (FAQ)
Welche Emissionen entstehen in der Automotive-Fertigung?
Je nach Prozess entstehen Schweiß- und Laserrauch, Schleifstaub, Späne, Kühlschmierstoff-Aerosole, Dämpfe sowie Lack-, Pulver- oder Klebstoffemissionen. Die tatsächliche Zusammensetzung ergibt sich aus Werkstoff, Beschichtung, Zusatzstoffen und Prozessparametern.
Wann ist eine stationäre Absauganlage sinnvoll?
Stationäre Anlagen sind besonders geeignet, wenn Maschinen, Roboterzellen oder mehrere Erfassungsstellen dauerhaft angebunden sind, kontinuierlich gearbeitet wird oder Luftleistung und Filterzustand zentral überwacht werden sollen. Rohrnetz und Gleichzeitigkeitsfaktor werden für den realen Betrieb ausgelegt.
Wann ist eine mobile Absauglösung die bessere Wahl?
Mobile Lösungen sind sinnvoll für Reinigung, Wartung, Nacharbeit und wechselnde Einsatzorte. Ihre Eignung hängt von Medium, Staubklasse, Flüssigkeitsanteil und möglicher Brand- oder Explosionsgefährdung ab. Eine mobile Reinigung ersetzt keine dauerhaft erforderliche Prozessabsaugung.
Ist für Automotive-Stäube immer eine EX-Anlage erforderlich?
Nein. Entscheidend ist, ob brennbare Stäube, Dämpfe oder hybride Gemische in gefährlicher Konzentration auftreten können. Stoffkennwerte, Freisetzung, Menge und Lüftung bestimmen die Gefährdungsbeurteilung. Erst daraus folgen Zonen, Gerätekategorie und weitere Schutzmaßnahmen.
Darf gereinigte Luft in den Arbeitsbereich zurückgeführt werden?
Nur wenn die Luft ausreichend gereinigt ist und die stoff- sowie verfahrensspezifischen Anforderungen eingehalten werden. Bei Schweißrauch, krebserzeugenden Stoffen oder gasförmigen Emissionen gelten zusätzliche Anforderungen. Die Entscheidung ist Teil der Gefährdungsbeurteilung und darf nicht allein aus der Filterbezeichnung abgeleitet werden.
Ihr Partner für industrielle Absauglösungen
EVOTEC entwickelt stationäre Absauganlagen und mobile Lösungen für anspruchsvolle industrielle Fertigungsprozesse. Von der einzelnen Erfassungsstelle bis zur vernetzten Produktionslinie werden Luftleistung, Filtertechnik, Austrag, Überwachung und Schnittstellen auf den realen Betrieb abgestimmt.
Für Automotive-Anwendungen verbinden wir Prozessverständnis mit einer klaren Trennung zwischen kontinuierlicher Prozessabsaugung und flexibler Reinigung – passend zu Werkstoff, Emission, Taktzeit und Sicherheitskonzept.
Inbetriebnahme
Wartung
Welche Absauglösung passt zu Ihrem Automotive-Prozess?
Teilen Sie uns Fertigungsschritt, Werkstoff, Sicherheitsdaten, Freisetzungsstelle, Taktzeit, Schichtbetrieb, Anlagenumgebung und mögliche Brand- oder Explosionsgefährdungen mit. EVOTEC unterstützt Sie bei der Auslegung einer geeigneten Lösung.

Robin Buschbaum
Vertrieb D/A/CH
Spezialist für Absaugtechnik
vertrieb@evo-products.de
02642 9373-53

Lars Blankenburg
Vertrieb
lars.blankenburg@evo-products.de
02642 9373-10

Asim Zaman-Pahlke
Vertrieb Export
export@evo-products.de
02642/9373-15